ТЕРМОЦИКЛИРОВАНИЕ — ГЛАВНЫЙ ТЕСТ КАЧЕСТВА ПОЛИМЕРНЫХ ВАНН
ТЕРМОЦИКЛИРОВАНИЕ — ГЛАВНЫЙ ТЕСТ КАЧЕСТВА ПОЛИМЕРНЫХ ВАНН ПОЧЕМУ ИМЕННО ТЕРМОЦИКЛИРОВАНИЕ
Новый межгосударственный стандарт на полимерные ванны и душевые поддоны с санитарной поверхностью из ПММА, разработанный Союзом, содержит целый ряд требований к качеству изделий: ударная прочность, прочность дна, устойчивость к химии, очищаемость, эмиссия летучих веществ. Однако среди всех этих испытаний есть одно, которое с максимальной точностью отделяет качественное изделие от некачественного. Это термоциклирование — проверка устойчивости к температурным изменениям.
Почему именно этот тест является главным? Потому что он воспроизводит реальные условия эксплуатации. Ванна ежедневно подвергается воздействию горячей воды при наполнении и холодной воды при ополаскивании. За срок службы изделие выдерживает тысячи таких циклов. Если технология производства нарушена — тонкий лист с неподходящим праймером, плохая адгезия между слоями, избыток свободного стирола в смоле, неправильный режим сушки — все эти проблемы проявят себя именно при температурных нагрузках. И проявят быстро.
На практике это выглядит так: недоброкачественная ванна, которая в магазине выглядит идеально, после первого же месяца эксплуатации начинает вздуваться пузырями, покрываться микротрещинами, терять глянец. Потребитель получает изделие, которое не только теряет внешний вид, но и становится небезопасным — через поврежденную санитарную поверхность начинается эмиссия летучих веществ.
ЧТО ТРЕБУЕТ ГОСТ
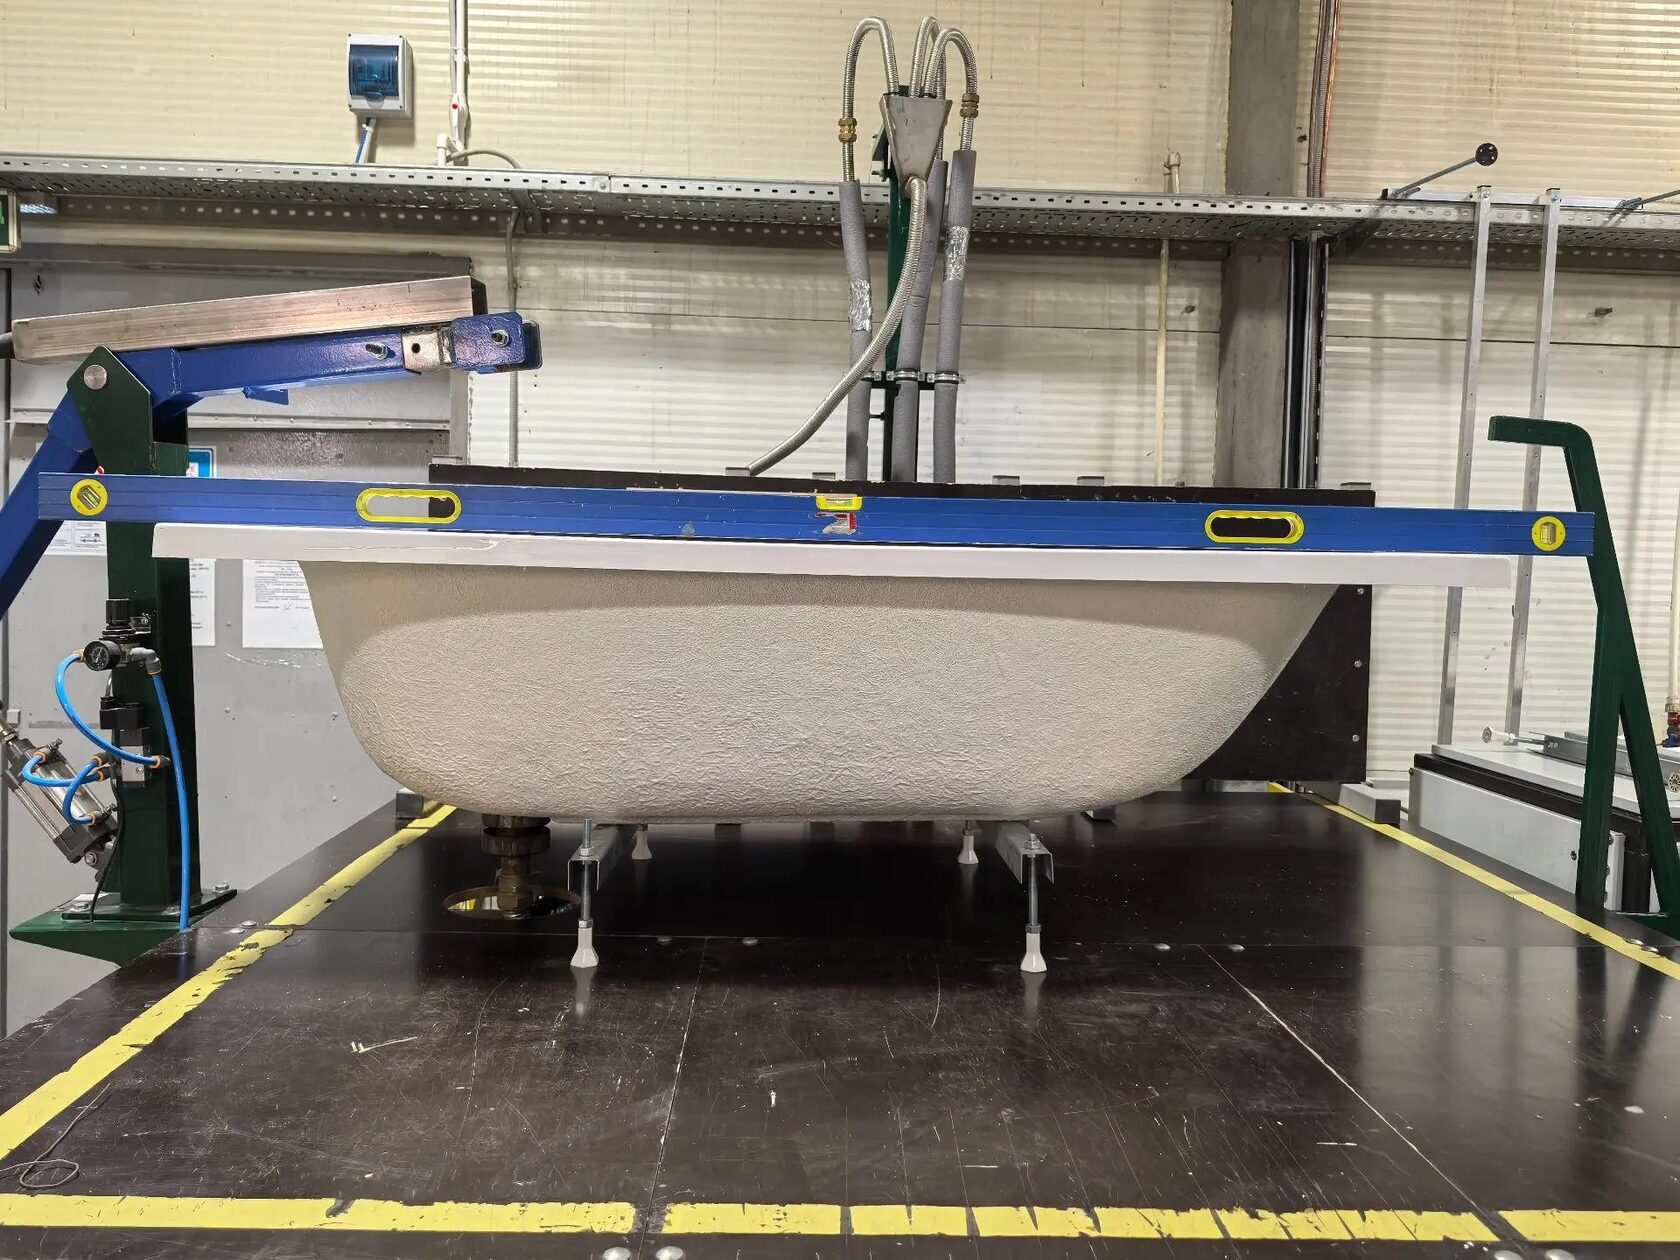
Пункт 6.9 стандарта устанавливает требование: изделие должно выдерживать однократный пролив воды температурой 90 градусов и 100 циклов непрерывного попеременного наполнения водой температурами 12 и 75 градусов. При проверке не должно формироваться остаточной деформации более 4 мм и иных дефектов, влияющих на эксплуатационные характеристики и ухудшающих внешний вид изделия согласно пунктам 6.4.2 и 6.4.3.
Что это означает на практике:
— Однократный пролив 90 градусов имитирует экстремальную ситуацию: человек случайно открыл только горячую воду. Скорость потока при этом для ванн составляет 0,32 литра в секунду, для душевых поддонов — 0,15 литра в секунду. Труба располагается на высоте не более 125 мм над уровнем борта ванны (для поддонов — 1 метр над дном).
— Сто циклов чередования 12 и 75 градусов воспроизводят многолетнюю эксплуатацию. Каждый цикл включает наполнение водой до уровня 250 мм над выпускным отверстием, выдержку 10 минут и слив. Циклы идут непрерывно, без перерывов.
— Остаточная деформация не более 4 мм контролируется стрелочным индикатором с точностью до 0,1 мм, установленным в район слива.
— После завершения всех циклов проводится повторный тест метиленовым синим (0,1% раствор, выдержка 5 минут). Если на санитарной поверхности остались следы красителя или появились микродефекты, которые видны в царапинах и трещинах, изделие не проходит испытание.
Полный цикл испытания занимает до 3-4 суток непрерывной работы. Поэтому тест целесообразно проводить как периодическое испытание (не реже одного раза в год согласно п. 8.1.1 ГОСТ) и как типовое испытание при изменении технологии или сырья.
Для душевых поддонов методика несколько отличается: пролив воды осуществляется струей в геометрический центр дна поддона, скорость потока 0,15 литра в секунду, температура 90 градусов однократно, затем 100 циклов по 50 литров воды при 12 и 75 градусах.
ПРОИЗВОДСТВЕННАЯ ПРИВЯЗКА: ГДЕ ИМЕННО ЗАКЛАДЫВАЕТСЯ КАЧЕСТВО
Термоциклирование — это не просто финальная проверка. Результат этого теста закладывается на нескольких этапах технологического процесса.
ЭТАП 1. ФОРМОВАНИЕ САНИТАРНОГО СЛОЯ
На вакуум-формовочной машине лист ABS/PMMA нагревается и вытягивается по матрице. Если режимы формовки нарушены (слишком высокая температура, слишком большая вытяжка, неправильная установка листа в прижимах), санитарный слой получается неравномерной толщины. В тонких местах при последующем термоциклировании возникают зоны концентрации напряжений. Именно там появляются первые пузыри и микротрещины.
Критические дефекты формовки, которые проявятся при термоциклировании: Недотянутое изделие (сбой режимов ВФМ, матрица пропускает воздух, мусор в вакуумной системе) Тонкое изделие (перегрев матрицы, сбой режимов формовки) Трещина пластика (острые углы матрицы, большая вытяжка) ЭТАП 2. НАПЫЛЕНИЕ АРМИРУЮЩЕГО СЛОЯ
Армирующий слой наносится чеппер-пистолетом: рабочая смесь (полиэфирная смола), стеклоровинг и отвердитель смешиваются в воздушной струе. Качество этого слоя определяет жесткость изделия и его способность сопротивляться деформациям при температурных расширениях.
Критические проблемы: Отсутствие или некачественный праймер между санитарным и армирующим слоями. Именно это приводит к расслоению при термоциклировании. Неравномерное напыление. Участки с недостаточным количеством смолы становятся зонами слабости. Отсутствие отвердителя. В этом случае смола не полимеризуется полностью, и при нагреве изделие вздувается. ЭТАП 3. СУШКА В ТУННЕЛЬНОЙ ПЕЧИ — КРИТИЧЕСКИЙ ЭТАП
Во время сушки происходит отверждение напыленного стеклопластика. Процесс отверждения идет с выделением свободного стирола. Свободный стирол агрессивно воздействует на изделие: если вентиляция печи недостаточна или параметры сушки нестабильны, стирол концентрируется в порах армирующего слоя и в зоне контакта с санитарным слоем.
Именно избыток свободного стирола является одной из главных причин вздутия при термоциклировании. При нагреве водой 75-90 градусов стирол расширяется, создает внутреннее давление и отрывает санитарный слой от армирующего. Результат — пузыри, вздутия, расслоение.
Дефекты сушки, которые проявятся при термоциклировании: Прогар (плохая укатка, нарушение режимов сушки, тонкая скорлупа, качество смеси, отсутствие отвердителя) Коробление (изменение усадки смолы, изменение режимов сушки) Вздутие (скопление стирола под санитарным слоем) ЭТАП 4. МАТЕРИАЛЫ И СЫРЬЕ
Качество сырья определяет верхний предел того, чего может достичь производитель:
Лист ABS/PMMA: толщина листа и тип праймера должны соответствовать друг другу. Если лист тонкий, а применен неподходящий праймер, адгезия между санитарным и армирующим слоем не обеспечивается — и именно нарушение адгезии становится причиной пузырей и расслоений при термоциклировании. Полиэфирная смола: смолы с высоким содержанием свободного стирола дают усадку при полимеризации и создают зоны напряжения. Стеклоровинг: некачественный ровинг с плохой смачиваемостью смолой приводит к расслоению при термоциклировании. Отвердитель: неправильная дозировка приводит либо к неполной полимеризации (вздутия), либо к хрупкости (трещины). ЧТО ВЫЯВЛЯЕТ ТЕСТ: ТИПИЧНЫЕ КАРТИНЫ РАЗРУШЕНИЯ
На основе производственного опыта и результатов лабораторных испытаний можно выделить типичные картины разрушения при термоциклировании:
КАРТИНА 1: ВЗДУТИЕ ПУЗЫРЯМИ Причина: избыток свободного стирола в армирующем слое, некачественная вентиляция при сушке, отсутствие или недостаточность праймера. Визуальный признак: на санитарной поверхности появляются округлые вздутия размером от 5 до 50 мм.
КАРТИНА 2: РАССЛОЕНИЕ ПО ПЛОСКОСТИ Причина: отсутствие праймера, загрязнение тыльной поверхности санитарного слоя перед напылением, некачественное сырье. Визуальный признак: при простукивании слышен глухой звук, при нагрузке участок «играет».
КАРТИНА 3: МИКРОТРЕЩИНЫ ПО УГЛАМ И РАДИУСАМ Причина: слишком большая вытяжка при формовке, неравномерная толщина санитарного слоя в углах, острые углы матрицы. Визуальный признак: после метиленового синего видны тонкие линии в углах ванны.
КАРТИНА 4: КОРОБЛЕНИЕ ДНА Причина: неравномерная усадка армирующего слоя, отсутствие закладных, изменение режимов сушки. Визуальный признак: остаточная деформация дна более 4 мм после остывания.
ПРАКТИЧЕСКИЕ РЕКОМЕНДАЦИИ ДЛЯ ПРОИЗВОДИТЕЛЕЙ
ВНЕДРЕНИЕ ТЕСТА В ПРОИЗВОДСТВО
Для проведения термоциклирования необходимы: Водонагреватель с возможностью поддержания температур 12, 75 и 90 градусов с точностью ±2-3 градуса Устройство подачи воды с регулируемой скоростью потока (для ванн — 0,32 л/сек) Труба номинальным диаметром 22 мм Термометр с точностью до 1% Измеритель скорости потока, подходящий для измерения до (0,32 ± 0,032) л/сек Стрелочный индикатор с точностью до 0,1 мм КОНТРОЛЬ КАЧЕСТВА СЫРЬЯ
Входной контроль листа ABS/PMMA: соответствие характеристикам, заявленным производителем, — толщина, геометрия, отсутствие дефектов поверхности. Входной контроль смолы: проверка содержания свободного стирола, времени гелеобразования, усадки. Входной контроль стеклоровинга: проверка линейной плотности и смачиваемости смолой. КОНТРОЛЬ РЕЖИМОВ СУШКИ
Стабильность температуры в туннельной печи Достаточная вентиляция для удаления свободного стирола Контроль времени выдержки РЕКОМЕНДАЦИЯ ОТ СОЮЗА
В условиях дефицита стирола и нестабильности поставок сырья на российском рынке производители вынуждены переходить на альтернативные источники. Каждый переход на нового поставщика смолы или листа должен сопровождаться типовыми испытаниями по термоциклированию. Это не формальность — это защита от массового брака, который проявится не на выходе с производства, а у потребителя через 2-3 месяца эксплуатации.
ЦИТАТА«Термоциклирование — самый честный тест для ванны. Он сжимает несколько лет эксплуатации в несколько суток и показывает все, о чем производитель промолчал: тонкий лист с неподходящим праймером, плохую укатку, избыток стирола. Недоброкачественная ванна вздувается прямо на стенде. Именно поэтому мы сделали этот тест ключевым в новом стандарте — он защищает и потребителя, и добросовестного производителя».Сергей Рыбаков, директор Союза поставщиков и производителей сантехнической продукцииВЫВОД
Термоциклирование — это не обременение для производителя. Это инструмент, который защищает рынок от недобросовестной конкуренции. Производитель, который соблюдает технологию и использует качественное сырье, проходит этот тест без проблем. Производитель, который экономит на листе, смоле, праймере или режиме сушки, получает вздутия и расслоение.
Включение ГОСТа в перечень обязательных стандартов (работа над включением кода ТН ВЭД 392210 в ПП 2425 сейчас ведется Союзом совместно с Минпромторгом) сделает этот тест обязательным для декларирования соответствия. Это значит, что продукция, не способная выдержать 100 циклов температурных изменений, не сможет легально присутствовать на рынке.
Для потребителей это гарантия того, что ванна не вздуется через месяц. Для добросовестных производителей — защита от демпинга со стороны тех, кто экономит на технологии. Для отрасли в целом — формирование цивилизованного рынка с понятными правилами.
Следующий выпуск спецпроекта «Разборы ГОСТа» будет посвящен прочности дна (п. 6.7) и нагрузочным испытаниям — как правильно рассчитывать несущую способность ванны и почему закладные критически важны.